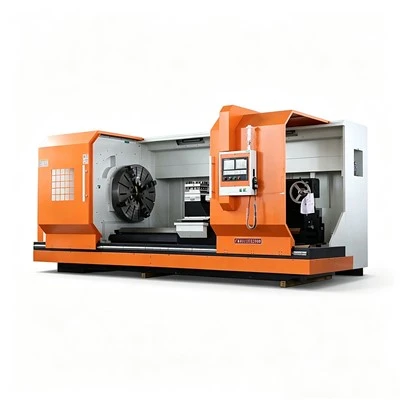
Som uundværligt udstyr i moderne fremstilling spiller horisontale bearbejdningscentre en central rolle i bearbejdningssektoren takket være deres unikke strukturelle og funktionelle egenskaber. Selvom de er designet til at forbedre bearbejdningseffektiviteten, præcisionen og fleksibiliteten, har de også visse iboende ulemper. Det følgende er en detaljeret diskussion af fordele og ulemper ved horisontale bearbejdningscentre.
Fordele ved horisontale bearbejdningscentre
1. Høj bearbejdningseffektivitet
Vandrette bearbejdningscentre har et vandret design, der sikrer emnestabilitet under bearbejdning; arbejdsemnet er mindre udsat for forskydning forårsaget af tyngdekraften, hvilket forbedrer bearbejdningspræcisionen og effektiviteten. Dette design muliggør højeffektive skæreoperationer - især ved håndtering af komplekse buede overflader og dybhulsbearbejdning - hvilket reducerer bearbejdningstiden betydeligt. Desuden er disse centre typisk udstyret med automatiske værktøjsskiftere, der letter hurtige værktøjsudskiftninger, yderligere minimerer ikke-produktiv tid og øger den samlede effektivitet.
2. Mulighed for flerfladebearbejdning
Horisontale bearbejdningscentre kan prale af robuste multi-face bearbejdningsmuligheder, hvilket gør det muligt at behandle flere sider af et emne i en enkelt opsætning uden behov for gentagen fastspænding. Denne funktion øger ikke kun præcisionen, men giver også betydelige besparelser i tid og arbejdsomkostninger. De er uden tvivl det ideelle valg til komplekse komponenter, der kræver flere behandlingstrin.
3. Egnethed til store emner
Horisontale bearbejdningscentre udmærker sig ved at håndtere store eller tunge emner. Deres design understøtter tungere belastninger og tilbyder overlegen stabilitet, hvilket sikrer jævn maskindrift, samtidig med at høj bearbejdningspræcision opretholdes. Derfor er de meget udbredt i industrier som rumfart og bilproduktion, hvor forarbejdning af store komponenter er almindelig.
4. Kompakt struktur og effektiv pladsudnyttelse
Selvom maskinerne selv er betydelige i størrelse, er deres design generelt kompakt; betjeningsgrænsefladen vender mod operatøren, hvilket letter læsning/aflæsning af emner og procesovervågning. Dette design forbedrer arbejdsgangens effektivitet og optimerer værkstedspladsudnyttelsen, hvilket fører til et mere rationelt butiksgulvslayout.
5. Overlegen spånfjernelsesevne
Sammenlignet med vertikale bearbejdningscentre tilbyder horisontale bearbejdningscentre overlegne spånfjernelsesmuligheder. Dette er særligt fordelagtigt ved bearbejdning af komplekse strukturer, såsom formhulrum; horisontale bearbejdningscentre kan mere effektivt evakuere spåner og kølevæske, hvilket forhindrer spånophobning i at beskadige arbejdsbordet eller skærende værktøjer, og derved forbedre bearbejdningskvaliteten og forlænge værktøjets levetid.
6. Høj vibrationsmodstand
Selvom horisontale bearbejdningscentre har komplekse strukturer, giver dette design dem enestående vibrationsmodstand. Uanset om de udsættes for statiske eller dynamiske belastninger, opretholder de stabile bearbejdningsforhold, hvilket minimerer påvirkningen af vibrationer og deformation på bearbejdningsnøjagtigheden. Denne egenskab giver dem en betydelig fordel ved bearbejdning af højpræcisionsdele.
Ulemper ved vandrette bearbejdningscentre
1. Høj initial investering
Anskaffelsesprisen for et horisontalt bearbejdningscenter er høj, hvilket kan lægge en økonomisk byrde på små og mellemstore virksomheder med begrænsede budgetter. Denne betydelige investering betyder en længere tilbagebetalingsperiode, hvilket kræver, at virksomheder nøje afvejer beslutningen om at købe sådant udstyr.
2. Stort fodaftryk
Mens horisontale bearbejdningscentre kan spare plads under den faktiske drift, er maskinerne selv voluminøse og optager et relativt stort gulvareal. I værksteder med begrænset plads kan installationen påvirke layoutet af andet udstyr og den overordnede værkstedsdrift.
3. Kompleks vedligeholdelse og drift
De mekaniske strukturer og kontrolsystemer i horisontale bearbejdningscentre er indviklede og kræver specialiseret teknisk personale til drift og vedligeholdelse. Denne kompleksitet kan føre til højere vedligeholdelsesomkostninger og gøre fejlfinding vanskeligere. Ydermere kræver betjening af disse maskiner et højt niveau af teknisk ekspertise; operatører skal besidde de nødvendige færdigheder og erfaring for at sikre korrekt udstyrsfunktion og bearbejdningskvalitet.
4. Ulejlighed ved opsætning og observation
På grund af deres komplekse struktur kan ingeniører stå over for udfordringer ved opsætning af bearbejdningsparametre, observation af værktøjsbaner eller måling af emnedimensioner. Disse gener kan introducere fejl og usikkerheder i bearbejdningsprocessen, hvilket potentielt kompromitterer nøjagtigheden og effektiviteten.
5. Begrænset kapacitet til meget store emner
Selvom horisontale bearbejdningscentre er velegnede til store emner, begrænser den begrænsede afstand mellem spindelhovedet og arbejdsbordet deres kapacitet til at håndtere usædvanligt store komponenter. For usædvanligt store emner kan alternative bearbejdningsmetoder eller udstyr være påkrævet.
6. Højt energiforbrug
Horisontale bearbejdningscentre bruger betydelig energi under drift, hvilket kan føre til højere driftsomkostninger. For virksomheder, der beskæftiger sig med langsigtet, storstilet produktion, kræver energiforbruget særlig opmærksomhed og ledelse for at kontrollere produktionsomkostningerne og øge den økonomiske effektivitet.
Sammenfattende har horisontale bearbejdningscentre en betydelig position i fremstillingsindustrien på grund af deres høje effektivitet, flersidede bearbejdningskapacitet og egnethed til store emner. Men når de beslutter, om de skal bruge horisontale bearbejdningscentre, skal virksomhederne grundigt vurdere fordele og ulemper sammen med deres specifikke produktionskrav og økonomiske muligheder for at træffe den mest passende beslutning.